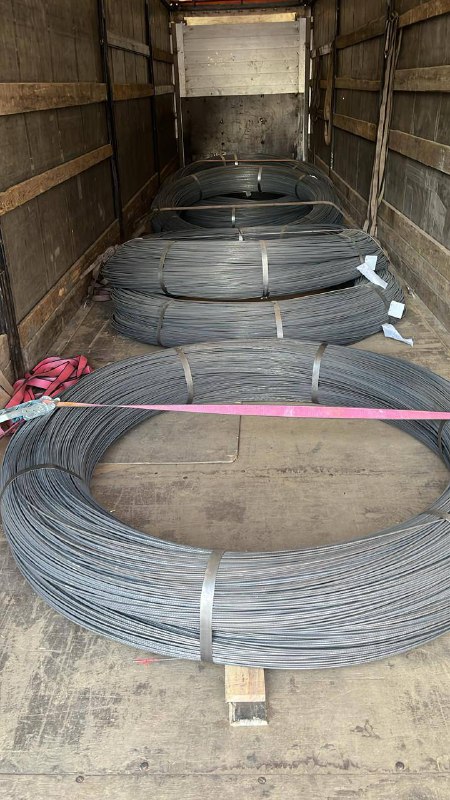
Алюминиевая проволока


Алюминиевая проволока применяется как токопроводящий, сварочный и технологический материал, а также как полуфабрикат для изготовления деталей. Чтобы подобрать продукцию без лишних замен, заранее определяют назначение, сплав, состояние металла, диаметр, требования к поверхности и вариант поставки. Эти параметры влияют на обработку, соединение и работу готового изделия.
Алюминиевая проволока для производства и электротехнических задач
Проволоку получают последовательным обжатием заготовки до требуемого сечения. В зависимости от состава и обработки материал сочетает небольшую массу, пластичность, электропроводность и коррозионную стойкость. Однако универсального исполнения для всех операций нет: проводник, присадочный материал и заготовка для формовки требуют разных характеристик.
Назначение и особенности материала
Алюминиевая проволока имеет круглое или иное предусмотренное документацией сечение и поставляется в форме, удобной для дальнейшего использования. Ее наматывают на катушки, барабаны или формируют в бухты. Способ упаковки согласуют с диаметром, массой партии, требованиями оборудования и необходимостью сохранить поверхность при перевозке.
Основные области применения алюминиевой проволоки
- изготовление кабельной и проводниковой продукции;
- механизированная и ручная сварка алюминия и его сплавов;
- производство заклепок, крепежа, сеток и других деталей;
- металлизация и нанесение функциональных покрытий;
- элементы приборов и электротехнических устройств;
- операции в машиностроении и строительстве.
Область применения не следует определять только по диаметру. Проволока одинакового размера может заметно различаться по химическому составу, прочности, пластичности и электрическим свойствам. В заявке желательно указывать функцию материала и технологию переработки: это помогает сопоставить требования проекта с характеристиками конкретного исполнения.
Сплав и состояние поставки
Марка алюминия или сплава задает базовый набор свойств. Материалы с высоким содержанием алюминия востребованы там, где важны электропроводность и формуемость, а легированные варианты выбирают с учетом прочности, свариваемости и условий эксплуатации. Допустимый химический состав должен соответствовать указанному стандарту или техническим условиям.
Параметры, определяющие выбор исполнения
| Параметр | Что он определяет | Что указать в запросе |
|---|---|---|
| Марка сплава | Состав и свойства | Марку либо требования к материалу |
| Состояние | Твердость и пластичность | Требуемое состояние поставки |
| Диаметр | Совместимость с оборудованием и расчетным сечением | Номинальный размер и допуск |
| Поверхность | Качество контакта и обработки | Допустимые дефекты и подготовку |
| Намотка | Установку на оборудование и непрерывность процесса | Катушку, барабан, бухту и массу упаковки |
Состояние металла связано с предшествующей деформацией и термической обработкой. Более мягкая проволока обычно удобнее для гибки и осадки, а упрочненная лучше сохраняет форму, но предъявляет другие требования к радиусам и усилию. Нужное сочетание подтверждают не бытовым обозначением, а данными нормативной и конструкторской документации.
Диаметр, допуски и стабильность сечения
Номинальный диаметр выбирают по расчету изделия и возможностям оборудования. Для автоматической подачи важна не только средняя величина, но и стабильность сечения по длине: отклонения отражаются на контакте, дозировании материала и настройке роликов. Допуски согласуют по стандарту, техническим условиям или чертежу заказчика.
Данные для первичного подбора
- назначение проволоки и предполагаемая операция;
- марка алюминия или требуемые свойства сплава;
- номинальный диаметр и допустимые отклонения;
- состояние материала и требования к пластичности;
- тип намотки, масса единицы упаковки и объем партии;
- стандарт, технические условия или чертеж.
Если точная марка еще не определена, полезно передать рабочие условия: вид нагрузки, способ соединения, наличие гибки или осадки, контакт с другими металлами и требования к проводимости. Такая информация не заменяет инженерный расчет, но сужает круг подходящих решений и позволяет вовремя выявить несовместимые требования.
Поверхность и защитная оксидная пленка
На алюминии естественным образом образуется оксидная пленка. Она способствует стойкости металла в ряде сред, но может осложнять сварку и электрический контакт. Поэтому требования к чистоте, отсутствию масла, задиров, вмятин и следов коррозии зависят от операции. Видимая поверхность должна оцениваться вместе с назначением партии.
Что учитывать при подготовке к обработке
Перед использованием проверяют маркировку, целостность упаковки и состояние витков. Очистку выполняют способом, который не загрязняет алюминий и не повреждает сечение. Если предусмотрена сварка или ответственный электрический контакт, технологию подготовки устанавливает производственная документация, включая допустимый инструмент и время между очисткой и операцией.
Проволока для электротехнических изделий
Для проводниковых задач важны удельное электрическое сопротивление, однородность материала, площадь сечения и качество соединений. Алюминий позволяет уменьшить массу токоведущего элемента, однако расчет проводят по допустимому нагреву, потерям напряжения и условиям прокладки. Простая замена медного проводника на алюминиевый без перерасчета некорректна.
Факторы надежного электрического соединения
- соответствие сечения расчетному току и режиму нагрузки;
- применение совместимых наконечников и контактной арматуры;
- подготовка поверхности с учетом оксидной пленки;
- соблюдение технологии опрессовки, сварки или иного соединения;
- защита контакта от влаги и неблагоприятной среды;
- контроль затяжки и нагрева по регламенту оборудования.
При соединении алюминия с другими металлами учитывают электрохимическое взаимодействие и различие физических свойств. Контактный узел проектируют с подходящими переходными элементами и защитой от внешней среды. Конкретное решение выбирает специалист по нормативам электроустановки, а не только по доступности проволоки нужного размера.
Сварочная алюминиевая проволока
Присадочную проволоку подбирают по сплаву основного металла, способу сварки и требованиям к шву. Значение имеют прочность соединения, пластичность, коррозионная стойкость и последующая обработка конструкции. Совместимость марки подтверждают технологией сварки; одинаковый внешний вид разных сплавов не означает их взаимозаменяемость.
Подача и подготовка сварочного материала
Алюминиевая проволока мягче стальной, поэтому тракт подачи настраивают без лишнего сжатия и резких перегибов. Катушка должна разматываться равномерно, а канал, ролики и наконечник — соответствовать применяемому диаметру. Материал защищают от влаги, пыли и масел; поврежденную упаковку и загрязненные витки проверяют до начала работы.
Холодная формовка и изготовление деталей
При выпуске заклепок, скоб, элементов крепежа и других деталей важны пластичность, равномерность механических свойств и отсутствие поверхностных дефектов, способных стать очагами разрушения. Режимы правки, резки, гибки и осадки назначают с учетом марки и состояния. Пробная переработка помогает уточнить настройки серийного оборудования.
Что проверить перед запуском партии
- соответствие маркировки заявке и документам;
- диаметр и геометрию проволоки в контрольных точках;
- состояние наружных и внутренних витков упаковки;
- равномерность разматывания без зацепов и перепутывания;
- результат пробной правки, резки или формовки;
- соответствие готовой детали требованиям чертежа.
Технологический запас по пластичности особенно важен при многопереходной деформации. Если деталь имеет малые радиусы, глубокую осадку или сложную форму, свойства материала согласуют до размещения заказа. Увеличивать усилие оборудования вместо корректировки режима опасно: это может вызвать трещины, задиры и нестабильную геометрию.
Металлизация и специальные процессы
В установках напыления проволока служит исходным материалом для формирования металлического слоя. Ее диаметр, состав, чистота и равномерность подачи должны соответствовать оборудованию и технологии нанесения. Параметры покрытия зависят не только от проволоки, но также от подготовки основания, режима распыления и контроля готовой поверхности.
Согласование с производственным оборудованием
До заказа следует проверить допустимый диапазон диаметров, конструкцию подающего узла, размер посадочного места катушки и требования к массе упаковки. Для непрерывной линии важны аккуратная намотка и предсказуемое разматывание. Если производство использует конкретную карту процесса, ее основные ограничения включают в спецификацию на материал.
Упаковка, перевозка и хранение
Бухты, катушки и барабаны перевозят так, чтобы исключить смещение, удары и деформацию витков. На складе партии разделяют по маркам, размерам и плавкам либо иным идентификаторам, предусмотренным документами. Материал хранят в сухом помещении, вдали от загрязняющих веществ и операций, создающих абразивную пыль.
Сохранение качества до момента использования
Упаковку желательно вскрывать непосредственно перед запуском в работу, особенно для сварочных процессов. Остаток проволоки защищают от конденсата, грязи и механических повреждений, сохраняя исходную этикетку. При обнаружении намокания, следов масла, сильных заломов или нарушения намотки материал сначала оценивают по принятой процедуре контроля.
Как составить техническое задание
Корректная спецификация связывает свойства проволоки с будущей операцией. В нее включают марку, состояние, диаметр, допуски, нормативный документ, требования к поверхности и упаковке. Для ответственных изделий дополнительно задают перечень подтверждаемых показателей и документы, которые должны сопровождать поставляемую партию.
Поставка алюминиевой проволоки компанией КМК
Чтобы запросить алюминиевую проволоку, направьте специалистам КМК назначение материала, марку, диаметр, состояние, форму намотки, объем и требования документации. Мы уточним исходные данные и подготовим предложение по подходящему исполнению. Связаться с компанией можно по телефону +73433023651 или электронной почте ekb@kmk-met.ru.